PE捆绑机(鸟嘴式结束带捆扎机)切刀位置偏移解决步骤,⚠️安全前提:断电! 切断电源,脚踏开关无效,防止误踩伤人。
故障现象:切刀左右 / 前后偏移,带子切不断、只切一半、切到鸟嘴打结机构、卡 PE 绳。
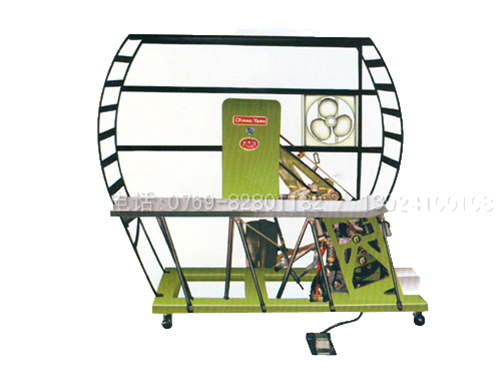
PE捆绑机切刀和鸟嘴打结总成联动,偏移分两类:刀片在刀座上位置偏移、整个刀架 / 凸轮机构时序偏移
一、先排查根源(判断是哪一类偏移)
1. 手动拨动机器凸轮 / 摆臂,看切刀动作:
- 刀刃本身错位、不在带子通道:刀片固定螺丝松动(常见)
- 刀片动作时机不对:打结动作完成后切刀才落下 / 提前落下 → 凸轮、摆臂、拉簧疲劳,时序错位
2. 清理刀组:先清除刀缝里 PE 绳碎屑、塑料熔渣,碎屑顶住刀片也会造成假性偏移。
二、刀片位置微调(螺丝松动型,现场常用)
1. 拆开机器侧面护罩,找到切刀总成(切刀一般固定在滑动刀座上,2 颗内六角固定螺丝)
2. 松开切刀固定螺丝(不要完全拆下来,保持可滑动)
3. 手动转动凸轮,让切刀走到裁切到位位置,把 PE 结束带穿入送带通道,把刀刃对齐带子中心
✅简易校验:夹一张 A4 纸在切刀位置,手动合刀,整张纸能均匀切断,不偏边
4. 微调切刀左右 / 前后位置,保证刀刃正对 PE 带走带中心线,刀刃不能刮擦鸟嘴打结嘴(刮鸟嘴会打不好结)
5. 位置对好,对角逐步锁紧切刀固定螺丝
6. 手动空动 3~5 次,确认切刀全程无刮擦、无碰撞,再穿 PE 带试捆扎
间隙参考:上下切刀咬合间隙大约一张 A4 纸厚度,间隙过大切不断;过小会快速磨损刀刃
三、刀架 / 动作时序偏移(凸轮、摆臂、拉簧问题)
如果刀片固定位置没问题,但切刀落下时机不对:
1. 检查切刀驱动拉簧:弹簧拉长、疲劳、脱落,会导致切刀动作滞后 / 不到位,直接更换同规格拉簧
2. 检查凸轮、摆臂固定销:销子磨损、松动,凸轮相位跑位,松开凸轮固定螺丝,点动到打结完成位置,重新对齐凸轮标记再锁紧
3. 检查鸟嘴总成与切刀支架:鸟嘴支架变形,连带刀架偏移,校正支架或者更换鸟嘴总成
四、试机验证(三步)
1. 手动空行程:无负载,手拨凸轮,观察切刀全程运动,不碰鸟嘴、不卡滞
2. 穿带试切:连续捆扎 5~10 次,观察:
- PE 带切口整齐,无拉丝、半断
- 打结正常,不会切到结位
3. 连续生产测试,观察是否再次偏移(如果反复跑位:螺丝滑牙,更换螺丝;刀座滑槽磨损,更换刀座总成)
五、常见连带问题 & 避坑
1. 刀片磨损:刀刃卷口,看着位置对,但切不断,需要打磨或者直接换新切刀;
2. 不要调得过紧:切刀强行顶死,会加剧刀片磨损、凸轮负载变大;
3. 鸟嘴和切刀距离:必须预留安全间隙,切刀太靠前会割断打好的活结;
4. 每次维护后,清理刀组碎屑;PE 碎屑堆积长期会顶偏刀片。
 申信包装设备Shenxin Packaging Equipment


 手机网站